タップ加工とは?
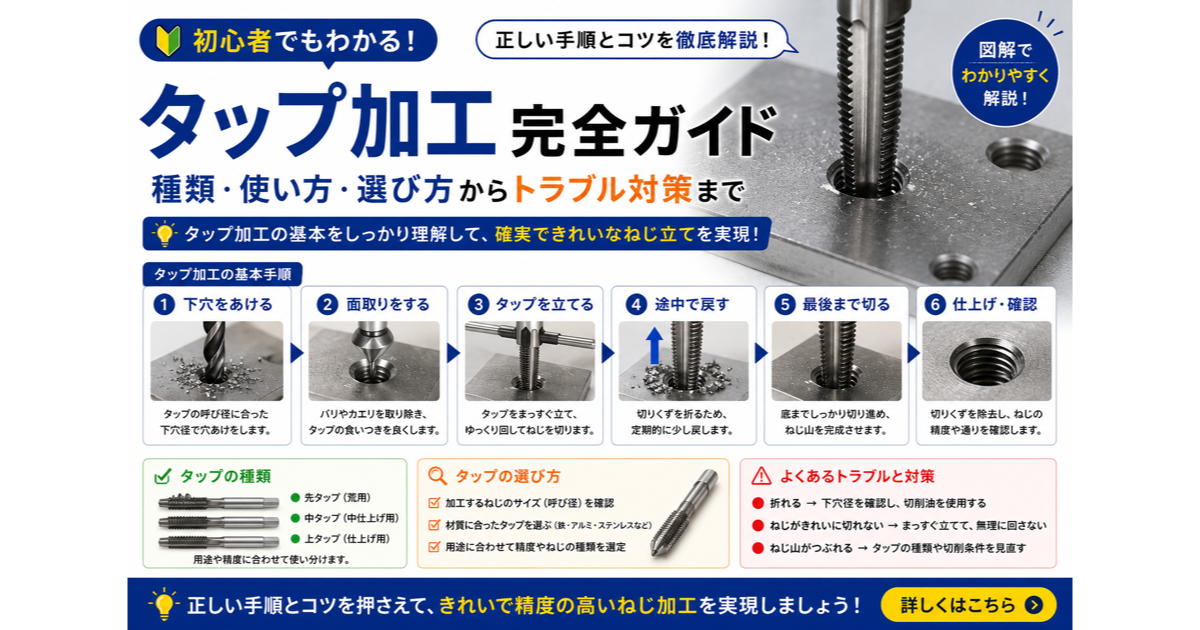
タップ加工とは、ドリルで開けた下穴の内側に、タップという工具でねじ山(めねじ)を切る加工のことです。こうして作ったねじ穴は「タップ穴」とも呼ばれ、ボルトや小ねじをねじ込んで部品を固定するのに使います。
こんな方に役立つ記事です
結論:3秒でわかるタップ加工
タップ加工=ねじ穴(めねじ)を作る加工のこと。
| 項目 | 内容 |
|---|---|
| タップとは | ねじ山を切るための工具(おねじ状の刃物) |
| 下穴径 | タップを通すために事前に開ける穴の直径 |
| 計算式 | 下穴径 ≒ ねじの呼び径 − ピッチ(並目) |
| 代表例 | M6なら下穴5.0mm、M8なら6.8mm、M10なら8.5mm |
① タップとは何か?
タップは、金属の素材に「めねじ」を切る工具です。
形状
種類
| 種類 | 用途 |
|---|---|
| ハンドタップ | 手で回すタイプ。最も汎用的。先・中・上げの順に使う |
| スパイラルタップ | 機械で使うことが多い。切りくずを手前(上)に出すので、止まり穴向き |
| ポイントタップ | 切りくずを先(奥)へ押し出すので、通り穴(貫通穴)向き |
| 転造タップ(盛上げタップ・ロールタップ) | 削らずに素材を盛り上げてねじ山を作る。切りくずが出ない。下穴径は切削タップと違う |
② 下穴径の計算と早見表
下穴径=タップを通す前に開ける穴。これが適正でないと、タップが折れる・ねじ山が不完全になる原因に。
計算式(並目ねじ)
```
下穴径 = 呼び径 − ピッチ
```
例:M8 並目(ピッチ1.25)→ 下穴径 = 8 − 1.25 = 6.75 → 実用は 6.8mm
M3〜M30 下穴径早見表(並目・JIS B 1004 準拠)
| 呼び径 | ピッチ | 下穴径 |
|---|---|---|
| M3 | 0.5 | 2.5 |
| M4 | 0.7 | 3.3 |
| M5 | 0.8 | 4.2 |
| M6 | 1.0 | 5.0 |
| M8 | 1.25 | 6.8 |
| M10 | 1.5 | 8.5 |
| M12 | 1.75 | 10.3 |
| M14 | 2.0 | 12.0 |
| M16 | 2.0 | 14.0 |
| M18 | 2.5 | 15.5 |
| M20 | 2.5 | 17.5 |
| M22 | 2.5 | 19.5 |
| M24 | 3.0 | 21.0 |
| M27 | 3.0 | 24.0 |
| M30 | 3.5 | 26.5 |
細目ねじの場合
ピッチが違うので下穴径も変わります。例:M10 細目(ピッチ1.25)→ 下穴 8.8mm。各サイズのピッチはピッチ早見表【M2〜M64】をどうぞ。
③ タップ加工の手順
① 下穴を開ける
鉄工用ドリル(HSS等)で下穴径ぴったりに開ける。斜めにならないよう垂直を保つことが最重要。
② 面取り(バリ取り)
下穴の入口を軽く面取りして、タップが入りやすくする。
③ 切削油を塗る
タップに専用切削油(タッピングペースト等)を塗る。ドライで回すと折れます。
④ タップを回す
⑤ 検査
通り側・止まり側ゲージで完成したねじ穴の精度を確認。
④ タップ折れの主な原因と対処
原因1:下穴が小さい
下穴径が指定より小さいと、タップが食い込んで折れます。図面を再確認。
原因2:垂直度が出ていない
タップが斜めに入ると片側に力がかかって折れます。スコヤやスタンドで垂直を確保。
原因3:切削油が足りない
ドライで回すと摩擦熱でタップが焼ける→折れる。塗りすぎ位がちょうど良い。
原因4:切粉が詰まった
深いねじ穴では切粉が排出されず詰まって折れます。半回転戻す動作を必ず。
原因5:素材が硬すぎる
硬い材料や粘りの強い材料には、その材料に合ったタップ(コバルトハイス・超硬など)を使います。焼き入れした後の部品は、タップ加工そのものが難しくなります。
タップが折れたときの対処法
⑤ よくある質問
Q. 下穴径表に「6.8」とあるけど、6.5や7.0で代用できる?
A. 代用は推奨しません。
指定の下穴径に合ったドリルを使ってください。
Q. ステンレス(SUS304)にタップを切るときのコツは?
A. SUSは粘りが強く焼き付きやすいので、以下に注意:
Q. 樹脂や木材にもタップは使える?
A. 使えますが、専用品を推奨:
Q. M3 のような細いタップ、毎回折ってしまう…
A. 細径タップは回し過ぎ・斜め入りで簡単に折れます。
Q. 転造タップ(盛上げタップ)の下穴径も同じでいい?
A. 同じではありません。転造タップは材料を盛り上げてねじ山を作るため、切削タップとは下穴径が異なり、専用の値が必要です。下穴径がねじの精度を直接左右するので、使うタップのメーカーの推奨下穴径を確認してください。
Q. 「下穴径」と「キリ径」って同じ?
A. 同じです。図面によっては「φ6.8 キリ」「6.8 ドリル」「6.8 下穴」と表記揺れがあります。
⑥ プロが教えるタップ加工のコツ
まとめ
「タップ折れの抜き取り後、代替ボルト・ヘリサートが必要」というご相談も
三和ファスナーでは、次のようなご相談を承っています:
在庫品は即日出荷、在庫にない品も即日手配します。
この記事の監修
株式会社三和ファスナー創業者。2003年の創業以来、20年以上にわたりネジ・ボルト・ファスニング関連商品の販売と特殊切削加工に携わる。製造業・建設業向けの選定相談・トラブル対応を多数手掛ける名古屋エリアのファスニング専門家。
本記事は上記監修者の監修のもと作成しています。公開後の更新(数値の確認・表現の修正など)は、規格や公的資料をもとに編集担当が行っています。記載内容は一般的な情報であり、個別案件のご判断は必ず原典規格・図面に基づき、必要に応じて専門家にご相談ください。
このネジ、1個から手配できます
「タップ加工とは?下穴径早見表【M3〜M30】とタップ折れ対処法を完全解説」に関するネジ・ボルトは、名古屋の三和ファスナーが1個から手配します。
型番がわからなくても、写真1枚から規格を特定。材質・サイズの選定や特殊品の製作もご相談ください。